11 · Çıktı
Makera Carvera
Makera Carvera makinelerinde aşama dosyaları, takım rafı, işler, problama ve tesviye.
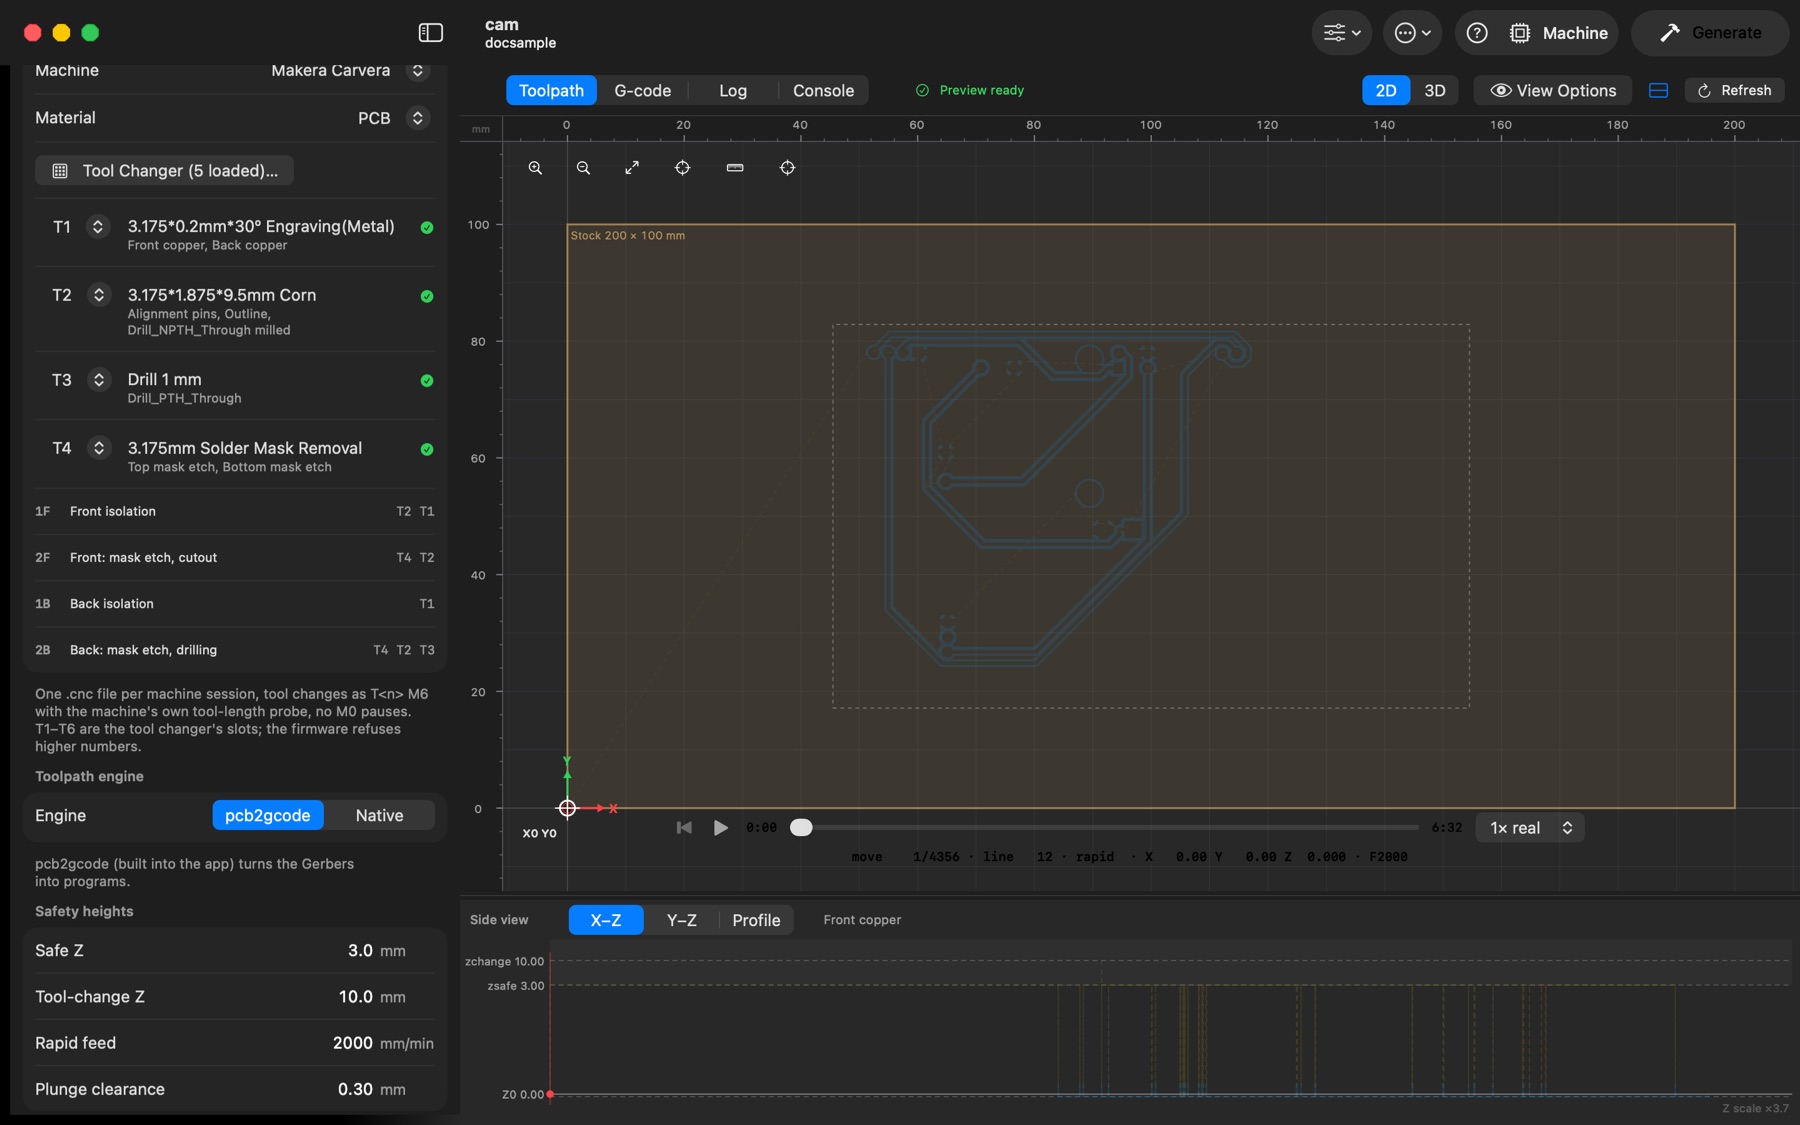
Machine setup → Machine, programların hangi denetleyici için yazılacağını seçer. Generic GRBL / FluidNC yukarıda anlatılan klasik çıktıdır. Makera Carvera profilleri (Carvera, topluluk yazılımlı Carvera, Carvera Air, Z1) o makinenin Smoothieware tabanlı yazılımının beklediğini yazar ve Machine paneli makinenin kendisini sürer — takım değişimleri, problama, tesviye ve iş — bu yüzden Makera'nın denetleyici uygulaması gerekmez. Carvera, bir GRBL makinesinden önemli iki noktada farklıdır:
- M0 yok. Carvera yazılımı
M0komutunu uygulamaz; GRBL tarzı bir program, eski uç hâlâ iş milindeyken takım değişiminden durmadan geçerdi. Carvera dosyalarında her değişimT<n> M6olur: takım değiştirici raftaki n numaralı yuvayı alır ve ucun boyunu takım ölçerde problar (Air ya da Z1 park eder, ucu ister ve ölçer). - Katman başına değil, makine oturumu başına bir dosya. Bir aşama, karta dokunmanız gereken iki an arasında çalışan her şeydir: 1F ön izolasyon (ve hizalama pimleri) · maskeyi boya ve kürle · 2F ön maske kazıma, delme, delik frezeleme, kesim · çevir · 1B arka izolasyon · boya ve kürle · 2B arka maske kazıma ve arkadan delinen her şey. Boş aşamalar yazılmaz; tek taraflı kart 1F ve 2F alır. Serigrafi ve çizilen katmanlar kendi tarafının ikinci aşamasına katılır.
Raf
Projedeki her farklı uç bir yuva alır: T1, T2… aşamaların kullanım sırasıyla, her dosyada aynı numara. Liste Machine setup → Machine altında görünür — her yuva ucuyla, onu kullanan katmanlarla ve takım değiştirici onu tutuyorsa yeşil bir onayla — ardından aşamalar, her birinin kullandığı yuvalarla. Bir ucun yuvasını sabitlemek için başka bir numara seçin; Number the rack automatically sabitlemeleri unutur. Raf ayrıca her aşama dosyasının başına yorum olarak yazılır ve günlükte yer alır. Standart Carvera'da altı yuva vardır; bir iş daha fazlasını gerektirdiğinde kenar çubuğu uyarır — matkap çaplarını eldeki uçlarla birleştirin ya da T7 ve üstünün elle değişim istediği topluluk yazılımı profilini seçin. T0 hiç kullanılmaz: kablosuz probdur. Tool Changer… (bkz. Takım kitaplığı → Takım değiştirici) her yuvada hangi ucun durduğunu kaydeder; oraya yüklenen uçlar her işte yuvalarını korur.
Aşama dosyaları
Generate hedefinde <proje>-1F-front-isolation.cnc, <proje>-2F-front-mask-drill-cut.cnc ve benzeri; Generate iletişim kutusu onları yuvaları ve tahmini süreleriyle listeler. Her biri rafla, aşamanın tahmini süresiyle ve öncesinde yapılacaklarla başlar, ardından G90 G94 G17 G21 / G54 gelir. Aşamanın ilk T<n> M6 komutundan önce hiçbir şey hareket etmez: değiştirici ucu park konumundan alır ve her değişimden sonra iş mili değiştiricinin yüksekliğinde geçer, sonra çalışır, bekler ve ancak o zaman iner — böylece hiçbir hareket park etmiş iş milinden karta doğru düşmez. Makinenin hızlı ilerleme hızının üstündeki ilerlemeler ve en yüksek değerin üstündeki iş mili hızları sınırlanır; dosya M5 / G28 (boşluk konumu) / M2 ile biter. Generate iletişim kutusunda kapatmadığınız sürece kesim sırasında basınçlı hava (M7) açıktır; aynı kutu katman başına .ngc programlarını aşama dosyalarının yanında tutabilir. Export program… tek bir programı aynı biçimde yazar. Önizleme, yan görünüm ve süre tahminleri yine katman başına programları gösterir; Makine panelinin Program menüsü her aşamayı tek bir program olarak gönderilmeye hazır listeler.
Carvera'da iş çalıştırma
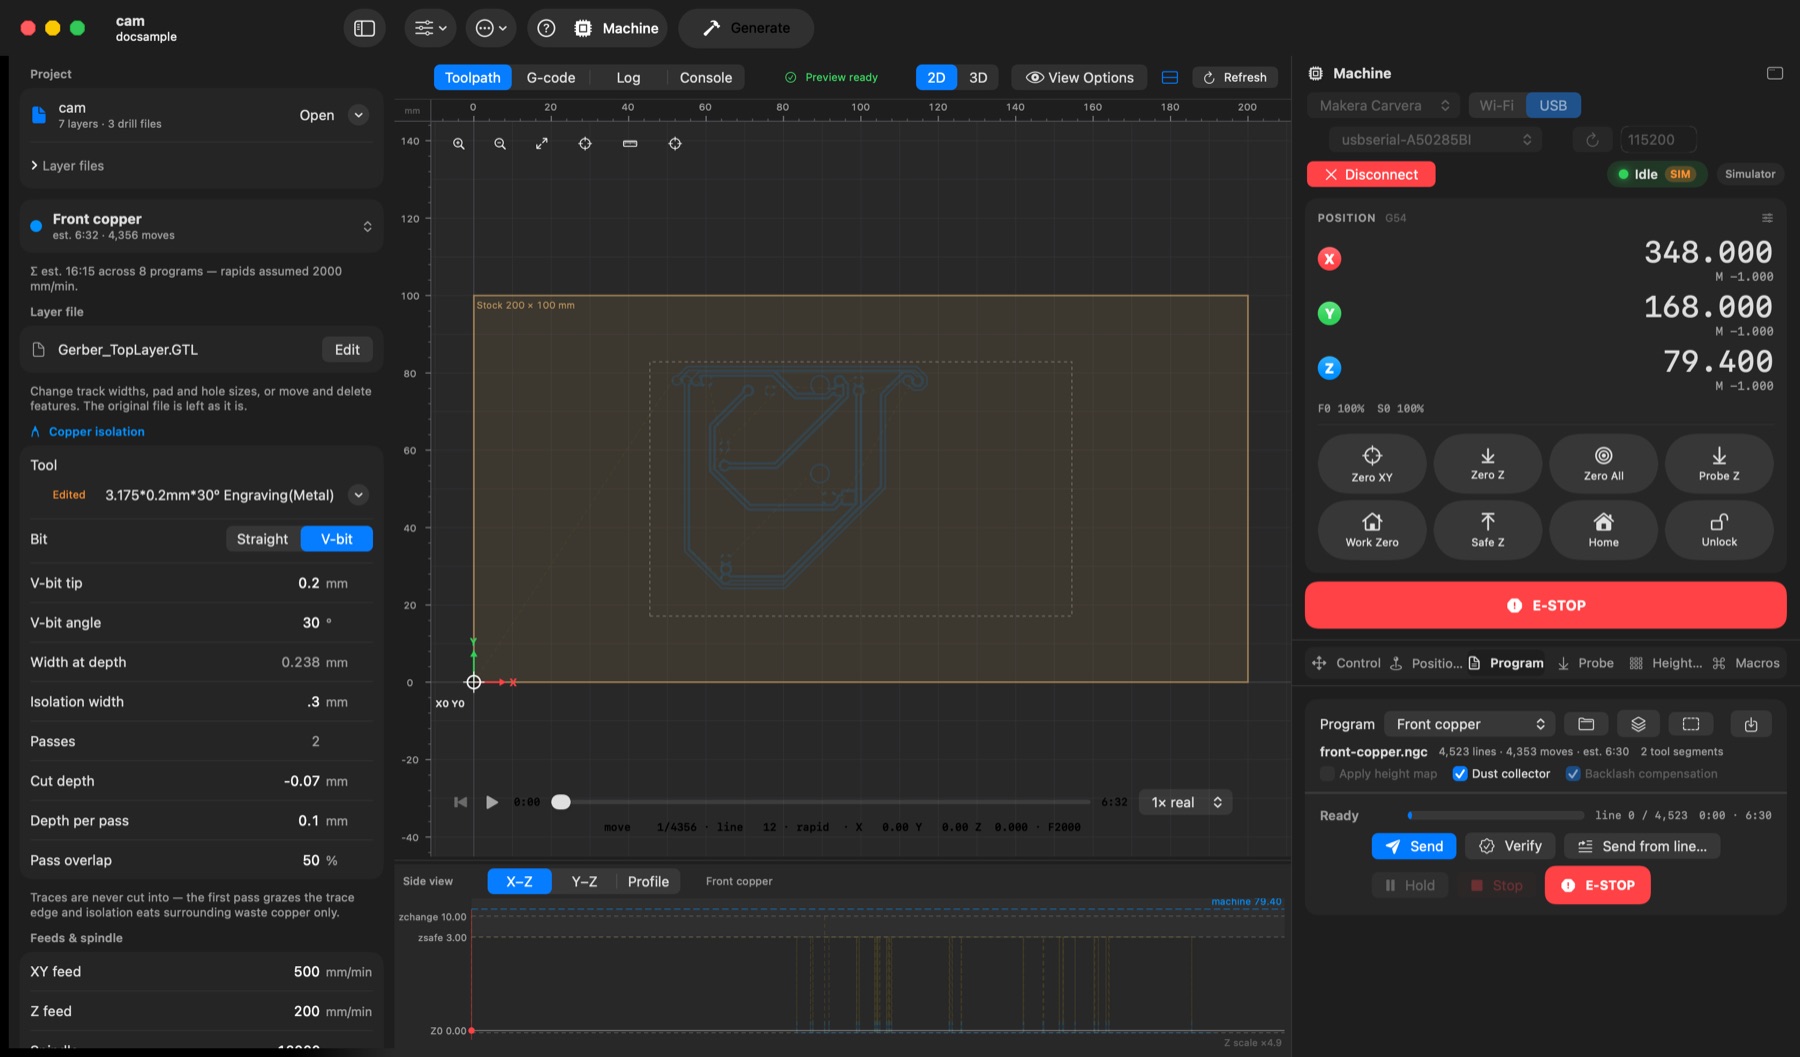
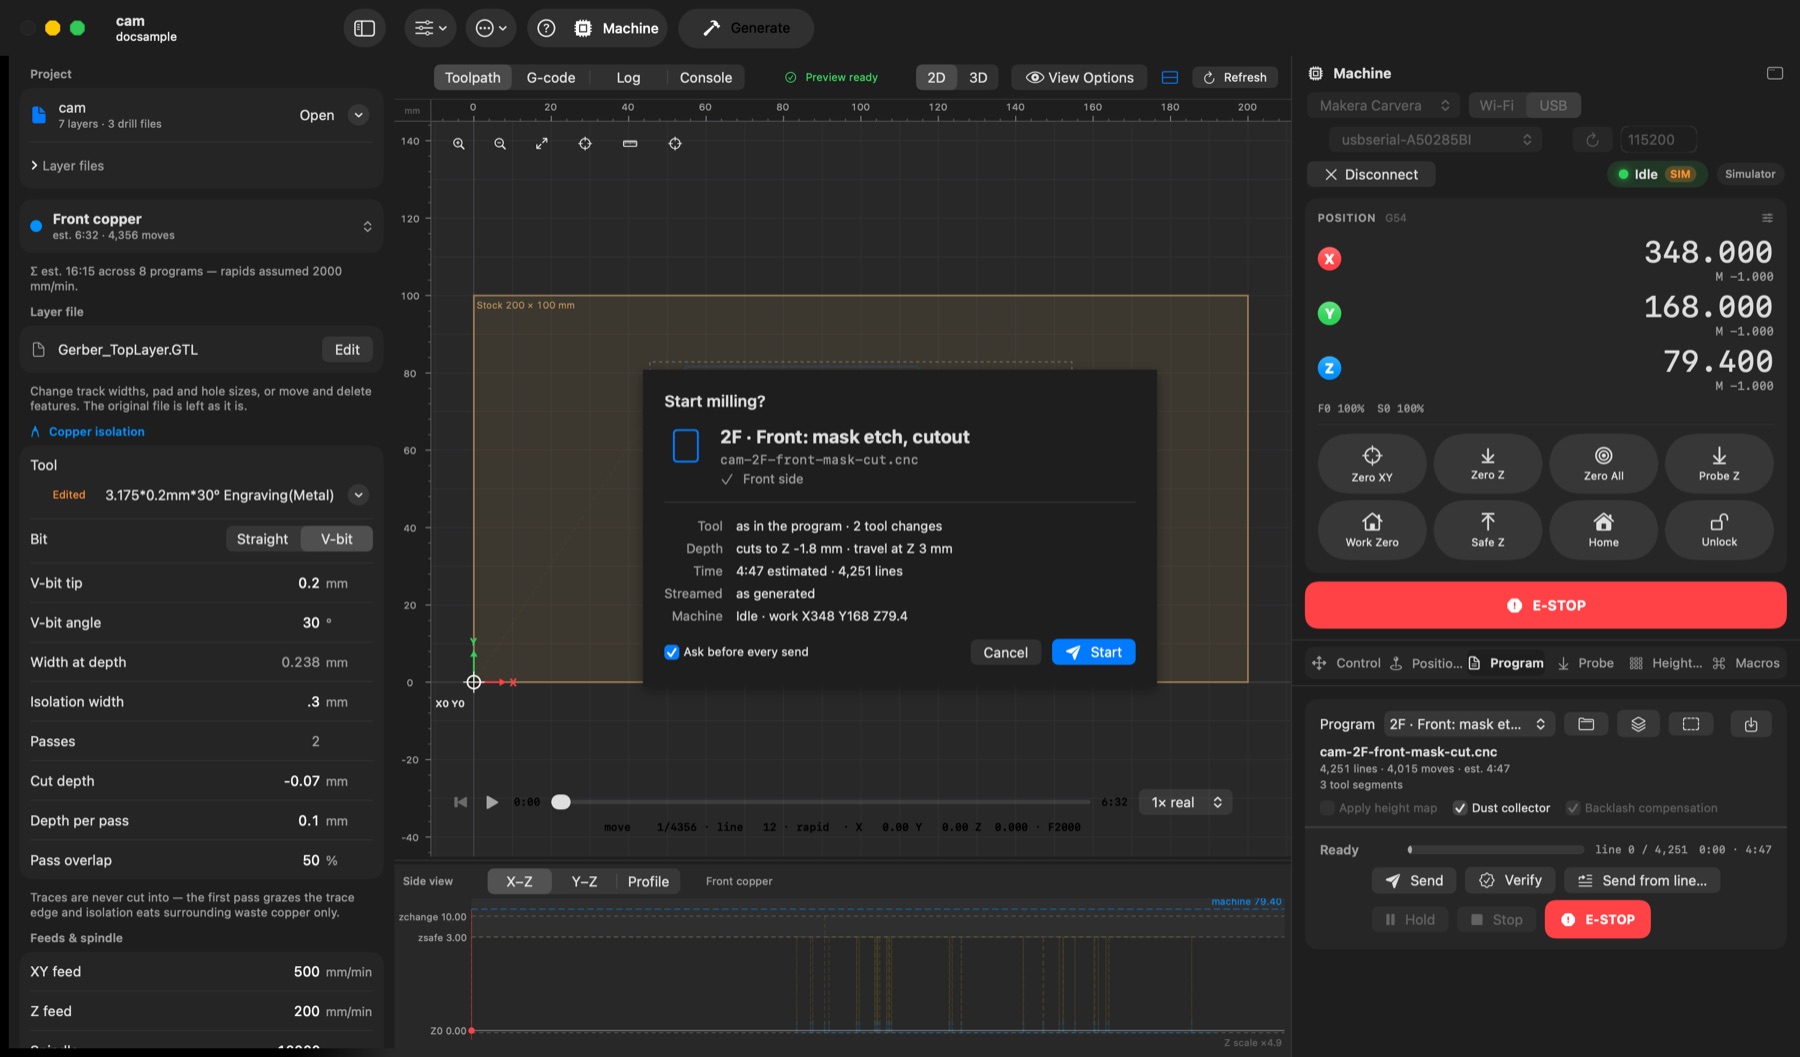
Machine panelinden bağlanın (Controller → Makera Carvera, Wi‑Fi ya da USB; bkz. Makine paneli → Bağlanma). Program GRBL'deki gibi satır satır akıtılmaz: Send onu Carvera'nın SD kartına yükler — standart yazılımda Makera'nın çerçeveli aktarımıyla, topluluk yazılımında XMODEM ile — ve makine onu oradan oynatır; böylece bir Wi‑Fi aksaklığı kesimi durduramaz. Önce makineyi home'layın: Carvera bir dosyayı ancak her eksen home'landıktan sonra oynatır.
- Ne gönderilir — Program sekmesinden tek bir katman ya da bütün bir aşama: Send Stage to Machine… (kenar çubuğu) ya da Send Layers… (Program sekmesi) bir aşamayı — maske kazıma, matkaplar, frezelenen delikler, kesim — ya da herhangi bir katman kümesini işaretler; işleme sırasında, aralarında
T<n> M6ile ve işin rafındaki yuvalarla tek program olarak çıkarlar; seçici yuvaları ve tahmini süreyi gösterir ve işaretli katmanlar iki oturuma yayıldığında uyarır (maskeyi boyamak ya da kartı çevirmek için hiçbir şey durmaz). - Çalışırken — ilerleme, geçen ve kalan süre makinenin kendi raporundan gelir; tuvaller, yan görünüm, 3D görünüm ve G-code sekmesi işi izler. Hold ve Resume makinedeki dosyayı duraklatır ve sürdürür, Stop onu iptal eder. Takım değişimleri dosyanın içinde çalışır; değiştirici çalışırken uygulama Tool gösterir.
- Toz toplayıcı (Program sekmesi) — yüklenen dosya Carvera'nın toz toplayıcısını başta açar (
M801) ve sonda kapatır (M802); durdurulan ya da başarısız olan bir iş de onu kapatır. - Send from line… Carvera'da kullanılamaz: yüklenen dosyanın tamamını oynatır.
- Yarıda kalan takım değişimi — makine bir takım değişiminin ortasında durursa (E-STOP, bir alarm, bir reset) pensde ne olduğunu artık bilmeyebilir ve sonraki bir değişim rafa dalabilir. Uygulama bu durumda Send'i ve takım değişimlerini kilitler: home'layın, ucu tutun, penseyi açın (Tool menüsü → Unclamp Collet), ucu çıkarın ve Tool menüsünün yanındaki Spindle is empty'ye basın. Ancak ondan sonra yeniden bir şey gönderilir.
Carvera'da problama ve tesviye
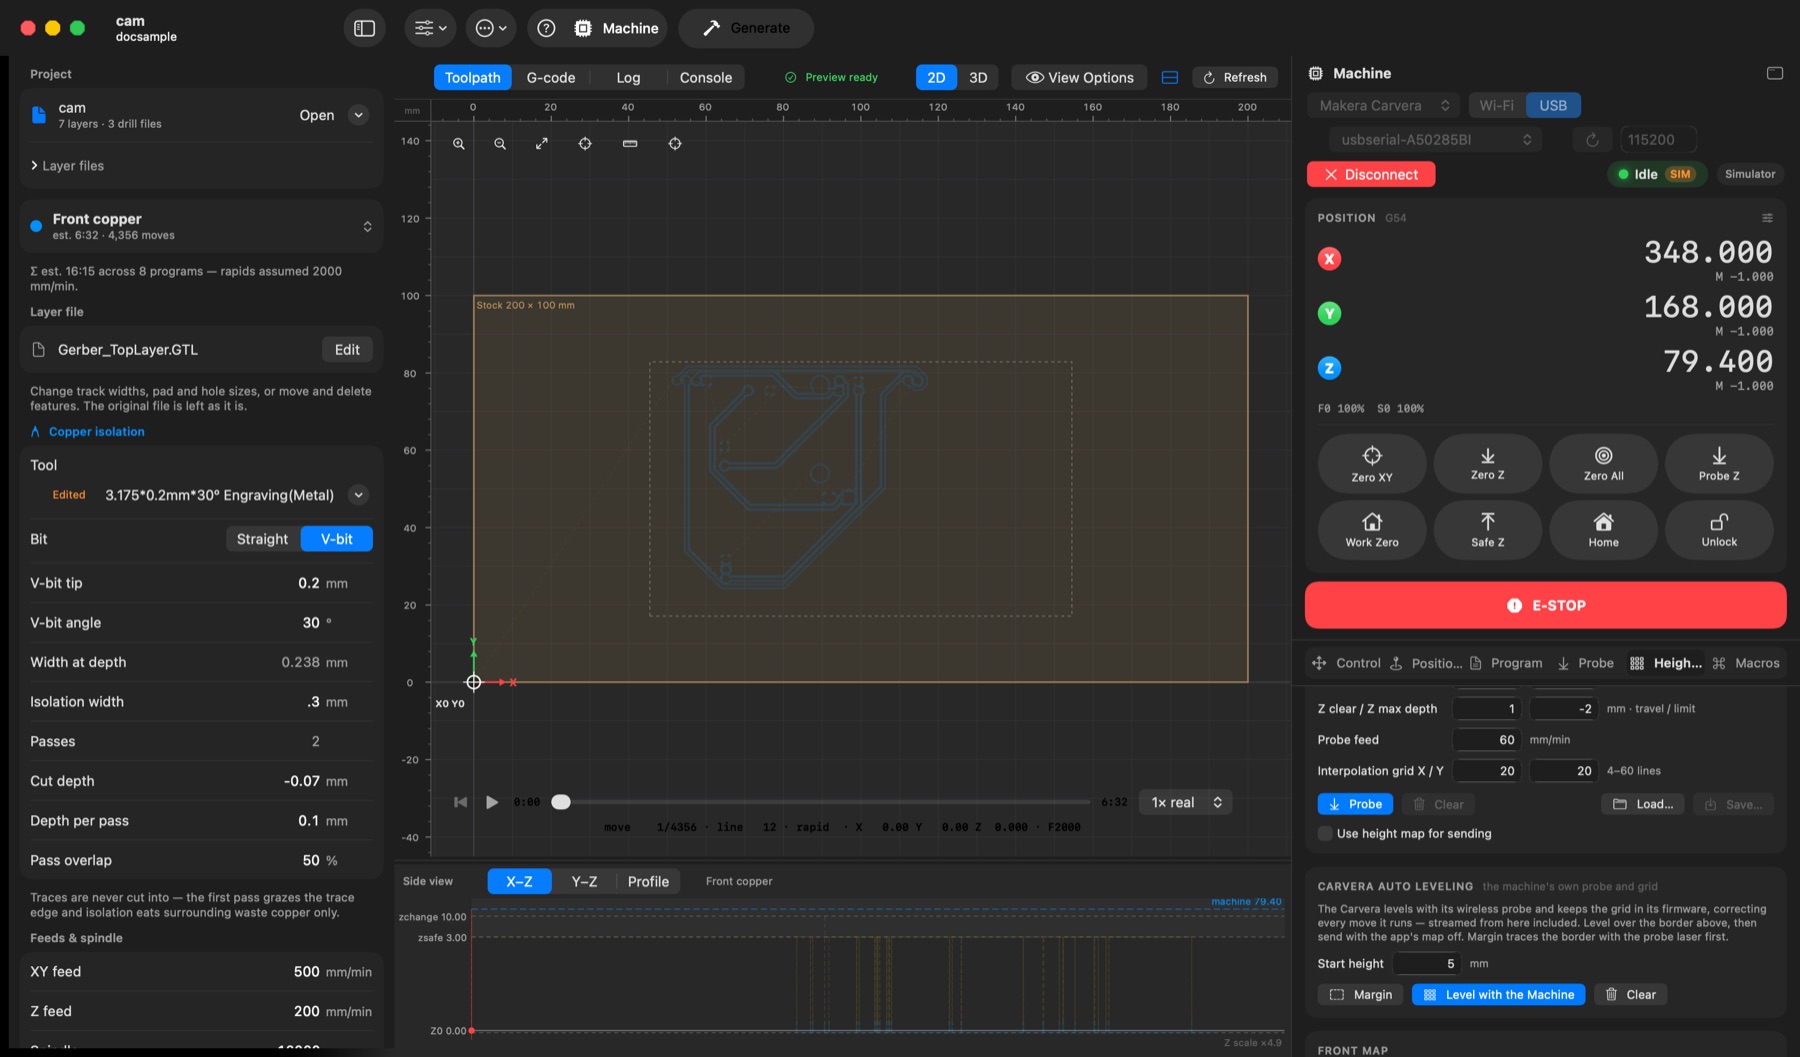
Carvera'nın kendi rutinleri — Makera denetleyicisinin sardıkları — Machine panelindedir; takım değiştirici her biri için kablosuz probu (T0) kendiliğinden alır.
- Probe with the Carvera (Probe sekmesi) — iş milini kartın üzerine getirin; makine probu alır, yüzeye iki kez dokunur ve iş Z0'ını oraya koyar.
- Margin (Height Map ve Program sekmeleri) — ızgaranın ya da programın sınırını prob lazeriyle dolaşır; böylece kesmeden önce işin nereye düştüğünü görürsünüz.
- Level with the Machine (Height Map sekmesi) — ızgarayı kablosuz probla problar ve aygıt yazılımında tutar; aygıt yazılımı bundan sonra çalıştırdığı her hareketi düzeltir. Clear (
M370) makinenin ızgarasını unutturur. - Uygulamanın kendi yükseklik haritası Carvera'da da çalışır: Height Map sekmesindeki Probe probu alır ve ızgarayı ölçer, Use height map for sending yüklenen kopyayı büker. Uygulama bu durumda önce Carvera'nın kendi ızgarasını temizler (
M370) — problamadan önce ve uygulamanın haritasıyla gönderilen bir dosyanın başında — böylece iki düzeltme asla üst üste binmez. - Probe the whole board (Height Map sekmesi), Auto'nun seçili programın kestiği alan yerine kenarlarından 1 mm içeride bütün kartı kapsamasını sağlar — o tarafın her programı için tek harita.
- Her problama önce hareket yüksekliğine çıkar, ilk noktaya orada geçer ve ancak o zaman iner — asla probun durduğu yerde inip yanlamasına gitmez.
- Değiştirici her ucu takım ölçerde ölçer; bu yüzden probla ayarlanan Z0 sonraki her uç için geçerlidir; Carvera'da Probe sekmesinin takım referansı gerekmez.
Adım adım: çift taraflı bir kart
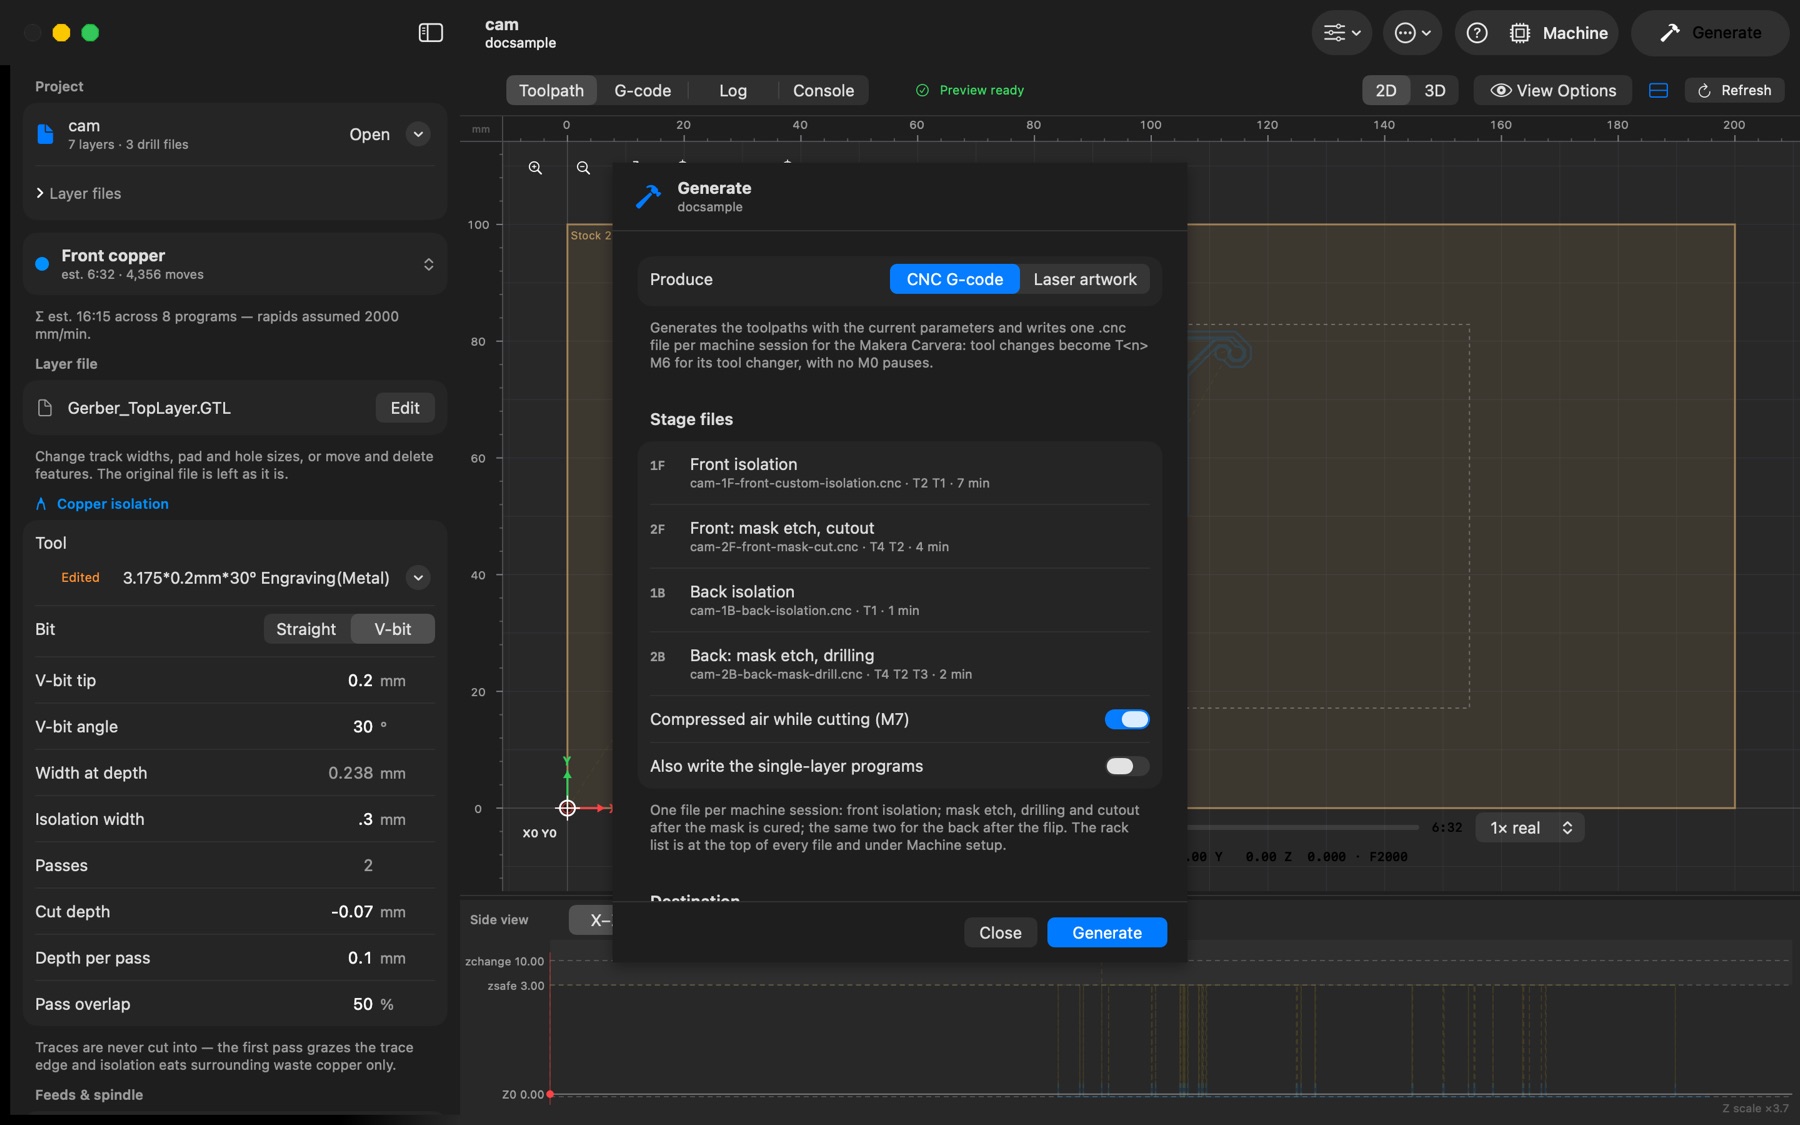
- Machine setup — Machine: Carvera modeliniz; Material: PCB (Makera uçlarının ilerlemeleri buna uyar); Stock: ham levhanın boyutu ve kalınlığı, Alignment pins: 2 (ya da 4). Her katman için uçları seçin, sonra Tool Changer… → uçları yükleyin ve Load This Job's Rack.
- Generate — ya da her aşamayı Machine panelinden gönderin.
- 1F — ham levhayı Anchor 1'e dayayıp sıkıştırın, home'layın, X/Y'yi ham levhanın köşesinde ve Z'yi Probe with the Carvera ile sıfırlayın; makineyle tesviye yapın ya da uygulamanın haritasını problayın; 1F aşamasını gönderin: hizalama pimi delikleri, sonra ön izolasyon.
- Lehim maskesini sökmeden boyayın ve kürleyin.
- 2F — 2F aşamasını gönderin: maske kazıma, delme, delik frezeleme, kesim. 1F'teki tesviye yeniden kullanılır; boyalı kartı yeniden problamayın.
- Ham levhayı Machine setup → Board flips'in söylediği gibi pimlerin üzerinde çevirin — hiçbir şey yeniden sıfırlanmaz — sonra 1B, boya ve kürle, 2B.